
Dalam industri manufaktur, kualitas komponen logam tidak hanya ditentukan oleh kekuatan material, tetapi juga ketepatan proses produksinya. Salah satu metode yang banyak digunakan untuk menghasilkan komponen dengan bentuk kompleks adalah die casting, yaitu proses pencetakan logam cair menggunakan cetakan logam atau die. Metode ini memungkinkan produksi komponen secara berulang dengan tingkat konsistensi dimensi yang baik. Namun, berbagai kendala teknis dapat menyebabkan munculnya cacat die casting, mulai dari rongga kecil di dalam material hingga perubahan bentuk produk. Sebagian cacat dapat dikenali melalui pemeriksaan visual, sementara lainnya baru terdeteksi setelah pengujian lebih lanjut. Memahami penyebabnya menjadi langkah penting untuk menjaga kualitas produk logam dan mengurangi risiko kegagalan komponen.
Mengapa Cacat Die Casting Bisa Terjadi?
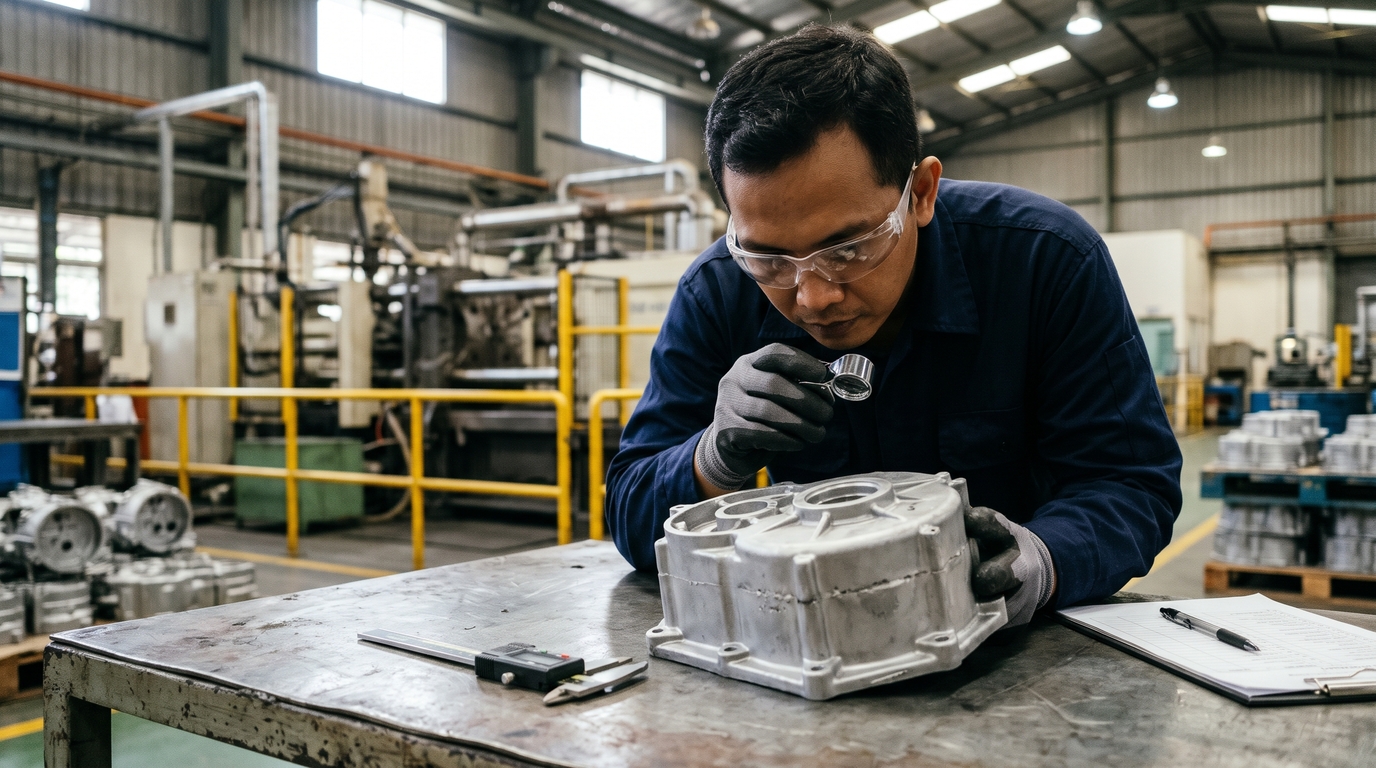
Pemeriksaan permukaan komponen die casting membantu mengidentifikasi cacat akibat kondisi cetakan, aliran logam, dan parameter produksi.
Cacat die casting adalah ketidaksesuaian pada hasil pengecoran logam yang dapat memengaruhi tampilan, dimensi, struktur, atau fungsi komponen. Kondisi ini dapat muncul akibat interaksi berbagai faktor, termasuk temperatur logam cair, tekanan injeksi, desain cetakan, dan proses pendinginan. Bahkan, perubahan kecil pada parameter produksi dapat menghasilkan karakteristik cacat yang berbeda. Karena itu, pemeriksaan produk perlu disertai evaluasi terhadap kondisi proses yang digunakan.
Menurut publikasi teknis North American Die Casting Association (NADCA), cacat pengecoran dapat berkaitan dengan aliran logam yang tidak sempurna, gas terperangkap, penyusutan material, hingga kondisi permukaan cetakan.
Pada aluminium die casting, pengaturan temperatur, tekanan injeksi, dan desain cetakan berperan penting dalam menentukan hasil pengecoran. Untuk memahami bagaimana proses tersebut bekerja, termasuk karakteristik material dan perbedaannya dengan metode pengecoran lain, Anda dapat membaca artikel Apa Itu Aluminium Die Casting? Kenali Fungsi dan Perbedaannya dengan Proses Casting Lain.
Berikut lima jenis cacat yang perlu diperhatikan dalam produksi die casting beserta kemungkinan penyebab dan langkah pengendaliannya.
1. Porositas Logam akibat Gas Terperangkap atau Penyusutan
Salah satu masalah yang sering ditemukan dalam proses die casting adalah porositas logam. Cacat ini berupa rongga atau lubang kecil yang terbentuk di dalam maupun dekat permukaan komponen. Keberadaannya tidak selalu terlihat secara langsung, terutama apabila rongga berada jauh dari permukaan. Namun, porositas pada lokasi kritis dapat mengurangi integritas material, mengganggu proses pemesinan, atau menyebabkan kebocoran pada komponen tertentu.
Penyebab dan Cara Mengendalikan Porositas
Secara umum, terdapat dua mekanisme utama pembentukan porositas, yaitu gas yang terperangkap dan penyusutan ketika logam membeku. Keduanya dapat menghasilkan rongga, tetapi memerlukan pendekatan pengendalian yang berbeda.
Beberapa langkah yang dapat dilakukan meliputi:
- Mengevaluasi sistem ventilasi cetakan untuk membantu mengeluarkan udara saat pengisian.
- Mengendalikan penggunaan pelumas cetakan agar tidak berlebihan.
- Menyesuaikan parameter injeksi dan temperatur sesuai karakteristik material.
- Mengevaluasi ketebalan dinding komponen untuk mengurangi risiko porositas penyusutan.
Untuk komponen dengan persyaratan integritas internal tertentu, pemeriksaan radiografi atau metode pengujian lain dapat digunakan sesuai kebutuhan.
2. Cacat Permukaan karena Kondisi Cetakan dan Aliran Logam
Permukaan produk die casting yang terlihat kasar, bergelombang, atau memiliki garis aliran dapat menjadi indikasi masalah produksi. Salah satu bentuknya adalah flow mark, yaitu pola pada permukaan yang berkaitan dengan karakteristik aliran logam cair. Ada pula cold shut, ketika dua aliran logam bertemu tetapi tidak menyatu secara sempurna. Kondisi tersebut dapat mengurangi kualitas tampilan dan, pada kasus tertentu, memengaruhi fungsi komponen.
Kualitas permukaan juga menjadi perhatian dalam produksi zinc die casting, terutama untuk komponen yang membutuhkan detail presisi dan finishing dekoratif. Material ini banyak digunakan dalam pembuatan aksesori pintu, furnitur, hingga komponen mekanis. Pembahasan mengenai karakteristik dan contoh penerapannya dapat ditemukan dalam artikel Die Casting Zinc: Mengenal Produk yang Dihasilkan untuk Kebutuhan Industri.
Penyebab dan Cara Mencegah Cacat Permukaan
Menurut KEYENCE, sejumlah cacat permukaan die casting berkaitan dengan temperatur cetakan, penggunaan bahan pelepas cetakan, dan kondisi permukaan cetakan itu sendiri. Karena penyebabnya berbeda, setiap cacat perlu diidentifikasi sebelum dilakukan penyesuaian proses.
Langkah pengendaliannya antara lain:
- Memastikan temperatur cetakan berada dalam rentang proses yang sesuai.
- Membersihkan dan merawat permukaan cetakan secara berkala.
- Mengatur penggunaan bahan pelepas cetakan.
- Mengevaluasi kecepatan pengisian dan jalur aliran logam cair.
Pemeriksaan visual sebaiknya dilakukan dengan kriteria penerimaan yang jelas agar hasil penilaian tetap konsisten.
3. Retak pada Logam akibat Tegangan Selama Pembekuan
Retak pada logam merupakan cacat yang perlu mendapat perhatian karena dapat berkaitan langsung dengan kekuatan komponen. Retakan dapat terbentuk ketika material mengalami tegangan selama pembekuan atau proses pelepasan dari cetakan. Salah satu jenisnya dikenal sebagai hot tearing, yaitu keretakan yang terjadi ketika logam masih berada dalam tahap akhir pembekuan. Risiko ini perlu diperhatikan terutama pada bagian dengan geometri yang membatasi penyusutan material.
Penyebab dan Cara Mengurangi Risiko Retak
Desain komponen dengan sudut tajam, perubahan ketebalan yang ekstrem, atau hambatan penyusutan dapat meningkatkan risiko terbentuknya retakan. Selain desain, kondisi pendinginan dan proses pengeluaran komponen dari cetakan juga perlu dievaluasi.
Pengendalian dapat dilakukan dengan:
- Menggunakan radius yang sesuai pada sudut komponen.
- Menghindari perubahan ketebalan dinding yang terlalu mendadak.
- Mengendalikan distribusi temperatur dan pendinginan cetakan.
- Memastikan proses pelepasan komponen tidak menimbulkan beban berlebihan.
Komponen yang menunjukkan indikasi retak perlu dievaluasi berdasarkan lokasi, ukuran, dan persyaratan penggunaannya.
4. Bentuk Komponen Tidak Sesuai Spesifikasi
Dalam produksi komponen industri, kesesuaian dimensi merupakan salah satu indikator kualitas yang penting. Produk yang tampak baik secara visual belum tentu mempunyai ukuran sesuai gambar teknik. Penyimpangan dapat berupa perubahan kelengkungan, ketidakrataan, atau perbedaan ukuran pada bagian tertentu. Cacat berupa perubahan bentuk ini sering disebut warpage atau distorsi.
Penyebab dan Pengendalian Ketepatan Dimensi
Distorsi dapat berkaitan dengan pendinginan yang tidak merata, tegangan sisa, maupun kondisi pelepasan produk dari cetakan. Keausan cetakan juga dapat memengaruhi konsistensi ukuran setelah produksi berlangsung berulang kali.
Pengendalian kualitas dapat mencakup:
- Memantau kestabilan temperatur selama produksi.
- Mengevaluasi desain komponen dan sistem pendinginan.
- Melakukan pemeriksaan kondisi cetakan secara berkala.
- Mengukur dimensi menggunakan alat ukur sesuai toleransi gambar teknik.
Pemeriksaan dimensi membantu memastikan komponen dapat dipasang dan digunakan sebagaimana direncanakan.
5. Pengisian Cetakan Tidak Sempurna atau Misrun
Tidak semua cacat die casting berupa kerusakan pada bagian yang sudah terbentuk. Dalam beberapa kondisi, logam cair justru gagal mengisi seluruh rongga cetakan sehingga sebagian fitur produk tidak terbentuk. Cacat tersebut dikenal sebagai misrun atau incomplete filling. Masalah ini perlu mendapat perhatian karena komponen yang tidak lengkap dapat langsung kehilangan fungsi yang dirancang.
Penyebab dan Cara Mencegah Misrun
NADCA menjelaskan bahwa pengisian yang tidak sempurna dapat terjadi ketika logam membeku sebelum seluruh rongga cetakan terisi. Kondisi ini dapat berkaitan dengan temperatur yang terlalu rendah, waktu pengisian terlalu lama, atau rancangan aliran yang kurang sesuai.
Upaya pencegahannya mencakup:
- Mengevaluasi temperatur logam cair dan cetakan.
- Menyesuaikan kecepatan pengisian berdasarkan karakteristik produk.
- Memeriksa desain saluran masuk logam atau gating system.
- Mengoptimalkan desain bagian berdinding tipis jika diperlukan.
Setiap perubahan parameter perlu diuji karena penyesuaian yang mengatasi satu cacat belum tentu sesuai untuk kondisi produksi lainnya.

Die casting Pancamas
Pentingnya Inspeksi Komponen Logam dalam Pengendalian Kualitas
Pencegahan cacat tidak cukup dilakukan dengan memeriksa hasil akhir produksi. Pengendalian kualitas yang efektif juga memerlukan pemantauan material, cetakan, parameter proses, dan hasil pengukuran komponen. Metode inspeksi perlu disesuaikan dengan fungsi produk serta risiko kegagalan yang mungkin terjadi. Dengan pendekatan tersebut, standar kualitas produk dapat diterapkan secara lebih terukur.
Pemeriksaan visual dapat digunakan untuk mengenali cacat permukaan, sedangkan alat ukur membantu memverifikasi dimensi. Untuk mendeteksi cacat internal, pengujian radiografi atau metode lain mungkin diperlukan.
Kriteria penerimaan sebaiknya ditetapkan berdasarkan gambar teknik, spesifikasi pelanggan, dan standar pengujian yang relevan. Tidak semua porositas atau ketidaksempurnaan memiliki dampak yang sama terhadap fungsi produk.
Kualitas Komponen Dimulai dari Proses yang Terkendali
Memahami penyebab cacat die casting membantu produsen mengambil keputusan pengendalian yang lebih tepat. Porositas, cacat permukaan, retak, distorsi, dan pengisian yang tidak sempurna memiliki karakteristik berbeda sehingga tidak dapat ditangani menggunakan satu solusi untuk seluruh kondisi. Konsistensi kualitas perlu dibangun melalui desain yang sesuai, pengaturan proses, perawatan cetakan, dan inspeksi berdasarkan kebutuhan komponen.
Bagi Anda yang membutuhkan aksesori pintu untuk hunian maupun bangunan komersial, ELT Pancamas menghadirkan pilihan produk seperti handle pintu dan perlengkapan pintu lainnya yang mengutamakan fungsi serta tampilan. Temukan pilihan produk ELT dari PT Pancamas Elite dengan menghubungi tim marketing di +62 823 312 68724 atau mengunjungi halaman resmi ELT Pancamas untuk memperoleh informasi produk dan katalog.
Referensi
- North American Die Casting Association (NADCA). Product Design for Die Casting. https://cwmdiecast.com/wp-content/uploads/2020/06/Die-Casting-Prod-Design-NADCA-min.pdf
- NADCA. Operating the Die Casting Machine. https://www.dykast.com/user/files/operating_the_die_cast_machine.pdf
- KEYENCE. Measurement and Analysis of Die Casting Defects. https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/die-casting.jsp
- Brunel University London. Defects Formed in High Pressure Die Casting. https://bura.brunel.ac.uk/bitstream/2438/12874/1/FulltextThesis.pdf


0 Comments